Artykuł sponsorowany
Jak laboratorium sprawdza, czy kolor w tworzywie wytrzyma ciepło, UV i migrację
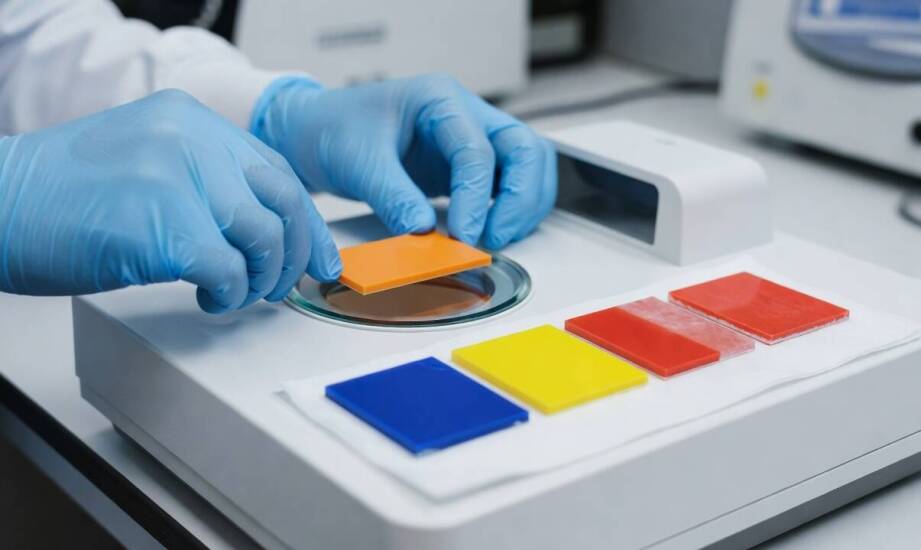
Kolor detalu z tworzywa sztucznego bezpośrednio po wytłoczeniu lub wtrysku często wygląda zgodnie z założonym wzorcem. Prawdziwa weryfikacja następuje po kilku tygodniach lub miesiącach użytkowania gotowego wyrobu. Element poddany ekspozycji na światło słoneczne, zmienną wilgotność czy wysoką temperaturę potrafi szybko wyblaknąć, pożółknąć albo wytworzyć niepożądany nalot na powierzchni. Taka degradacja wizualna niemal zawsze wynika z niewystarczającej stabilności użytych pigmentów wobec warunków przetwórstwa i docelowego środowiska pracy. Producent wyrobu gotowego traci wtedy partię materiału, ponosi koszty utylizacji, a klient końcowy zgłasza reklamację. Zrozumienie mechanizmów starzenia tworzyw i przeprowadzenie odpowiednich analiz w laboratorium pozwala wyeliminować ten błąd przed rozpoczęciem produkcji masowej.
Przeczytaj również: Ile kosztują ogrodzenia panelowe?
Jakie zjawiska weryfikują testy stabilności koloru?
Laboratorium badawcze analizuje kilka odrębnych parametrów fizykochemicznych. Technik najpierw sprawdza odporność termiczną podczas samego formowania detalu w maszynie. Temperatury w cylindrze wtryskarki różnią się w zależności od użytego polimeru. Zgodnie z wytycznymi producentów surowców badanie dopasowuje się do konkretnego gatunku materiału. Zastosowana odporność termiczna dla polipropylenu powinna obejmować przedział 190–250 °C. Z kolei specyfikacje techniczne dla tworzywa ABS wskazują, że poprawny zakres przetwórstwa wynosi 220–270 °C. Przekroczenie tych wartości sprawia, że pigment ulega natychmiastowemu rozkładowi.
Przeczytaj również: Budowa przyłącza wodociągowego krok po kroku
Testy odporności na promieniowanie ultrafioletowe to osobna procedura weryfikacyjna. Badania przyspieszonego starzenia wykonuje się w specjalnych komorach z użyciem lamp ksenonowych lub fluorescencyjnych UV. Procedury te rygorystycznie określają normy ISO 4892-2 oraz ISO 4892-3. Równolegle sprawdza się skłonność struktury chemicznej do migracji. Zjawisko to polega na samoczynnej wędrówce cząsteczek na zewnątrz detalu, co skutkuje odbarwieniami lub brudzeniem innych elementów. Analiza wymaga długotrwałego wystawienia próbki na kontakt z rozpuszczalnikami, tłuszczami lub poddania jej obciążeniom fizycznym.
Przeczytaj również: Lokalizacja nowoczesnych osiedli - jakie są zalety mieszkania w takich miejscach?
Odpowiednio zaprojektowany barwnik do tworzyw sztucznych wymaga rzetelnego przygotowania próbek odniesienia. Prace zaczynają się od precyzyjnego wymieszania koncentratu z granulatem bazowym w wytłaczarce. Masę przetwarza się na standardowe płytki testowe o identycznej grubości i fakturze. Część wyprodukowanej partii trafia do zaciemnionego magazynu jako fizyczny materiał kontrolny. Reszta poddawana jest zaplanowanym obciążeniom środowiskowym w urządzeniach symulujących wieloletnią eksploatację.
Jak spektrofotometr i wskaźnik Delta E oceniają barwę?
Wzrokowa ocena zmian odcienia przez człowieka generuje duże błędy interpretacyjne. Aparatura optyczna dostarcza powtarzalnych danych liczbowych niezależnych od zewnętrznego oświetlenia. Spektrofotometr naświetla próbkę i wyznacza współrzędne barwy w trójwymiarowej przestrzeni CIELAB. Algorytm uwzględnia jasność powierzchni oraz jej umiejscowienie na osiach zieleni, czerwieni, błękitu i żółci. Komputer oblicza z tych danych wskaźnik Delta E, który określa dokładną matematyczną odległość między kolorem wyjściowym a próbką po testach.
Odczyty kwalifikują materiał według ścisłej skali technicznej. Wartość Delta E poniżej 1 oznacza odchylenie całkowicie niewidoczne dla ludzkiego oka. Przedział między 1 a 2 wskazuje na różnicę ledwo zauważalną, często akceptowaną w niewidocznych elementach konstrukcyjnych. Wynik przekraczający 3 punkty dyskwalifikuje detal z dalszego użycia, ponieważ różnica staje się wyraźnie widoczna i wskazuje na niestabilność układu barwiącego. Pomiary powtarza się na każdym etapie symulowanego cyklu życia wyrobu.
Kalibracja procesu zależy od jakości materiału porównawczego. W zakładach produkcyjnych takich jak GRANCOLOR jako próbkę odniesienia stosuje się ściśle kontrolowaną partię o potwierdzonym składzie chemicznym. Wzorcowanie względem stabilnego materiału bazowego pozwala wykluczyć błędy wynikające ze zmienności samego surowca. Wyodrębnienie wpływu zewnętrznych czynników starzeniowych gwarantuje wysoką powtarzalność analizy na przestrzeni wielu miesięcy prób technologicznych.
Ostateczny raport z badań agreguje wszystkie zgromadzone parametry w jeden wniosek dopuszczający. Kompleksowe wyniki potwierdzają przydatność tworzywa w momencie, gdy wskaźnik Delta E mieści się w określonej tolerancji, zjawisko migracji nie występuje, a matryca pozostaje wolna od przebarwień. Pozytywna weryfikacja oznacza gotowość receptury do wdrożenia na linię produkcyjną. Wykrycie anomalii na którymkolwiek z etapów zmusza chemików do modyfikacji składu, co zazwyczaj wymaga zmiany grupy chemicznej pigmentu, dodania dedykowanych stabilizatorów UV lub obniżenia temperatury cylindra podczas formowania wtryskowego.
Kategorie artykułów
Polecane artykuły

Innowacyjne zastosowania pisma 3D w przestrzeni publicznej

Jakie płytki Opoczno wybrać do eleganckiego salonu?

Jakie materiały są najlepsze do budowy systemów retencji powierzchniowej?
