Artykuł sponsorowany
Jak ślady po EDM i zabrudzenia formy przekładają się na defekty wyprasek
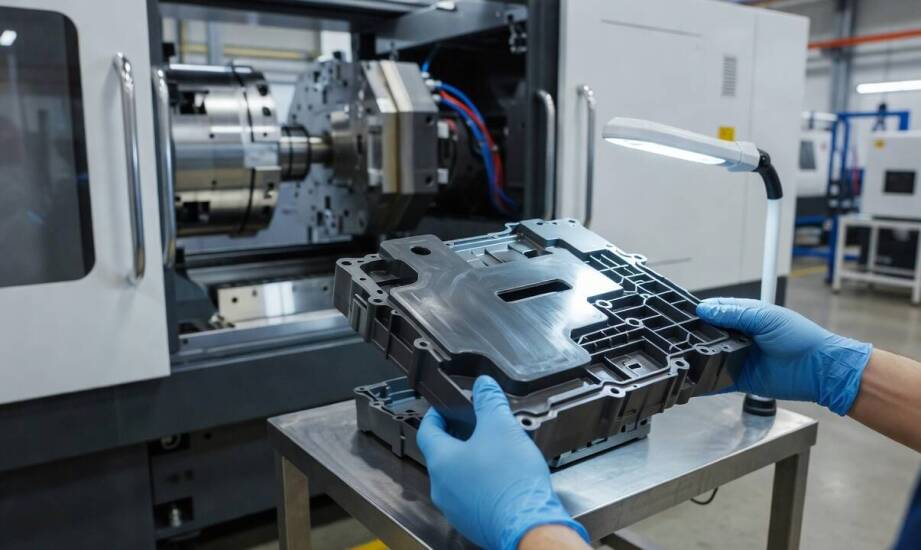
Układ plastyfikujący wtryskarki pracuje pod ogromnym ciśnieniem, a każda nieprawidłowość w cyklu produkcyjnym szybko ujawnia się na gotowym detalu z tworzywa sztucznego. W hali wtryskowni zauważenie defektu na powierzchni wypraski natychmiast uruchamia proces poszukiwania przyczyny. Operatorzy najczęściej obwiniają parametry wtrysku lub jakość partii granulatu. Rzeczywiste źródło problemu bardzo często ukrywa się jednak w samym gnieździe formy wtryskowej. Niewidoczne gołym okiem ślady po obróbce, mikrouszkodzenia warstwy wierzchniej czy osady chemiczne potrafią skutecznie zakłócić przepływ stopu. Zrozumienie relacji między stanem narzędzia a ostatecznym wyglądem elementu pozwala szybciej wyeliminować przestoje produkcyjne. Prawidłowa diagnoza wymaga analizy zarówno geometrii gniazda, jak i stosowanej chemii technicznej czy układu chłodzenia.
Przeczytaj również: Dlaczego warto inwestować w potykacze o wysokiej jakości wykonania?
Wpływ śladów po EDM i struktury gniazda na przepływ tworzywa
Obróbka elektroerozyjna stanowi standardową metodę wykonywania skomplikowanych geometrii w stalowych blokach form wtryskowych. Proces ten zawsze pozostawia na powierzchni tak zwaną warstwę przetopioną, której grubość waha się od kilku do kilkudziesięciu mikrometrów. Struktura ta charakteryzuje się wysoką twardością, ale jednocześnie wykazuje dużą kruchość i nierzadko zawiera siatkę mikropęknięć oraz porów. Niewystarczające spolerowanie tego obszaru bezpośrednio przekłada się na zachowanie stopionego polimeru podczas fazy wypełniania. Nierówności zakłócają laminarny przepływ tworzywa, wywołując lokalne zawirowania i zmiany prędkości strugi.
Przeczytaj również: Jak dbać o podnośnik jednokolumnowy mobilny, aby służył przez lata?
Powstające w ten sposób zawirowania są częstą przyczyną problemów z dokładnym odwzorowaniem detalu. Zwiększone opory płynięcia w obszarach o skomplikowanej geometrii powodują niedolewy w końcowych fazach cyklu. Uszkodzona w ten sposób powierzchnia utrudnia skuteczne uchodzenie gazów z przestrzeni formującej. Uwięzione powietrze ulega gwałtownemu sprężeniu, co prowadzi do przypaleń efektu Diesla w miejscach słabego odpowietrzenia. Różnice w chropowatości gniazda generują również charakterystyczne smugi przepływowe, ponieważ tworzywo styka się z powierzchnią o zmiennych właściwościach termicznych i mechanicznych. Analizując powtarzające się wady wyprasek, technicy powinni w pierwszej kolejności dokładnie skontrolować stan wypolerowania matrycy.
Przeczytaj również: Wartość własności intelektualnej w biznesie - dlaczego jest tak ważna?
Zlekceważenie etapu usuwania warstwy przetopionej po procesie drążenia skraca też żywotność samego narzędzia. Mikropęknięcia mają tendencję do propagacji pod wpływem cyklicznych naprężeń termicznych oraz mechanicznych. Stopniowa degradacja powierzchni gniazda oznacza, że defekty wizualne będą pojawiać się z rosnącą częstotliwością, zmuszając operatorów do nieustannego korygowania ciśnienia wtrysku.
Zabrudzenia, wilgotność granulatu i dejonizacja układów
Osady po procesach utleniania, resztki niewłaściwie dobranych środków antykorozyjnych oraz zanieczyszczenia organiczne tworzą wewnątrz gniazda cienką warstwę izolującą. Taka powłoka drastycznie zmienia warunki wymiany ciepła między stopionym polimerem a stalą narzędziową. Zjawisko to potrafi doskonale imitować problemy materiałowe, powodując powtarzalne przebarwienia oraz matowienie powierzchni niezależnie od użytej partii granulatu. Często spotykaną praktyką jest podnoszenie temperatury cylindra w celu poprawy płynięcia, podczas gdy prawdziwą barierą pozostaje niewidoczny film chemiczny na ściankach formy.
Kluczowym aspektem utrzymania ciągłości produkcji jest stosowanie profesjonalnych środków myjących i konserwujących. Dystrybutor Transcorn dostarcza specjalistyczną chemię techniczną przeznaczoną do czyszczenia form wtryskowych oraz preparaty antykorozyjne. Regularne usuwanie nalotów przywraca prawidłowe warunki przepływu i udrażnia mikroszczeliny odpowietrzające. Równie ważnym czynnikiem wpływającym na bezpieczeństwo form jest jakość cieczy dielektrycznej wykorzystywanej podczas wcześniejszej obróbki EDM. Utrzymanie przewodności wody poniżej 0,1 µS/cm zapobiega ogniskom korozji elektrochemicznej na detalach. Maty filtracyjne oraz kolumny z żywicą kationitową skutecznie wychwytują jony, eliminując ryzyko uszkodzenia powierzchni przez osady.
Na ostateczny wygląd detalu wpływa także przygotowanie samego surowca. Zawilgocenie granulatu powyżej limitów określonych przez producenta skutkuje powstawaniem srebrzystych smug i pęcherzyków pary wodnej w fazie uplastyczniania. Prawidłowo wysuszony materiał w połączeniu z czystą, dobrze przygotowaną formą stanowi fundament stabilnego procesu formowania wtryskowego. Zbyt niska temperatura narzędzia spowolni proces wypełniania gniazda, zwiększając lepkość stopu, co bez trudu wygeneruje defekty nawet przy idealnej geometrii.
Kolejność diagnozy i weryfikacja procesu technologicznego
Wyeliminowanie problemów jakościowych wymaga ustrukturyzowanego podejścia do diagnozy. Zamiast natychmiastowej ingerencji w parametry maszyny wtryskowej, pierwszym krokiem pozostaje wnikliwa ocena wizualna i dotykowa gniazda formującego. Weryfikacja obejmuje poszukiwanie pozostałości po procesie EDM, identyfikację ewentualnych ognisk korozji oraz sprawdzenie drożności szczelin odpowietrzających. Jeżeli powierzchnia narzędzia nie budzi zastrzeżeń, uwaga technika powinna przenieść się na obszar przygotowania polimeru. Właściwy poziom wilgotności surowca oraz sprawność układów filtrujących to podstawowe zmienne decydujące o powtarzalności cyklu.
Dopiero po wykluczeniu usterek narzędziowych i materiałowych analityk może bezpiecznie przejść do modyfikacji parametrów przetwórstwa. Optymalizacja obejmuje profil temperatury formy, ciśnienie wtrysku, punkt przełączenia oraz czas i siłę docisku. Nadmierny docisk po zamknięciu układu prowadzi do powstawania niepożądanych wypływek lub deformacji, co mocno fałszuje obraz pierwotnej wady. Zastosowanie przedstawionej kolejności badawczej chroni zakład przed metodą prób i błędów. Różne przyczyny często manifestują się w postaci bardzo podobnego śladu na wyprasce, dlatego rygorystyczne trzymanie się procedury diagnostycznej oszczędza czas i redukuje koszty braków.
Kategorie artykułów
Polecane artykuły

Innowacyjne zastosowania pisma 3D w przestrzeni publicznej

Jakie płytki Opoczno wybrać do eleganckiego salonu?

Jakie materiały są najlepsze do budowy systemów retencji powierzchniowej?
